Artykuł sponsorowany
Odporność chemiczna i zużycie jako dwa kryteria wyboru tworzyw w produkcji
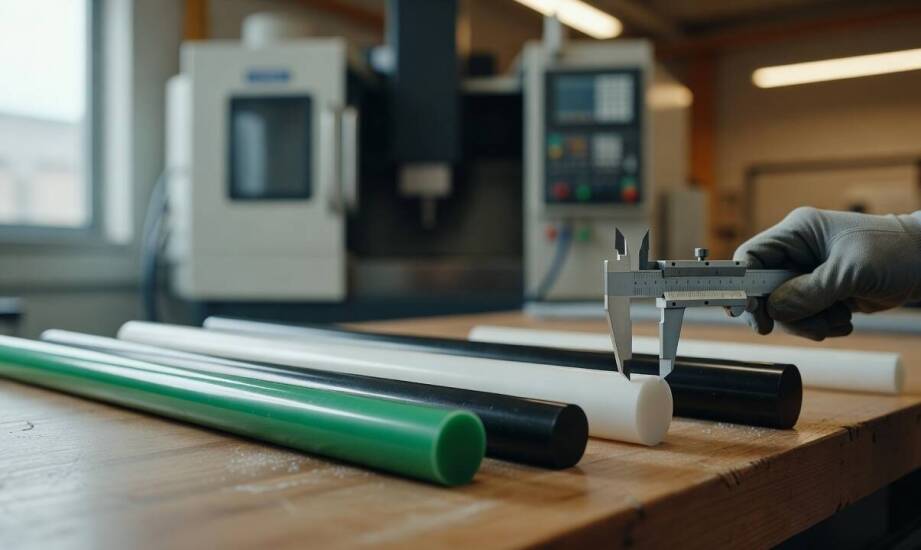
W linii produkcyjnej dużego zakładu spożywczego prowadnica wykonana z popularnego poliamidu uległa nadmiernemu zużyciu po zaledwie kilku miesiącach ciągłej eksploatacji. Służby utrzymania ruchu przeprowadziły montaż zgodnie z fabryczną dokumentacją techniczną, a mechaniczne obciążenia układu nie przekraczały dopuszczalnych wartości nominalnych, jednak element wymagał przedwczesnej i kosztownej wymiany. Sytuacja ta wyraźnie pokazuje powszechny problem w branży utrzymania ruchu. Dobór materiału wyłącznie na podstawie jego ogólnej twardości lub rynkowej popularności rzadko gwarantuje długotrwałą i bezawaryjną pracę maszyny.
Wpływ warunków pracy na degradację polimerów
Tarcie oraz punktowy nacisk bezpośrednio wpływają na intensywność zużycia ściernego płyt, wałków i wszelkiego rodzaju prowadnic. Wysokie obciążenia jednostkowe znacznie przyspieszają degradację powierzchni styku, zwłaszcza w sytuacji, gdy ruch elementów odbywa się na sucho, bez pełnego smarowania. Praca przerywana, charakteryzująca się częstymi rozruchami i zatrzymaniami układu napędowego, dodatkowo potęguje to niekorzystne zjawisko. W początkowej fazie każdego cyklu dominuje tarcie graniczne lub mieszane, co powoduje znacznie większe ubytki mechaniczne materiału niż stabilna praca przy stałej prędkości roboczej. Szybka degradacja powierzchni prowadzi do powstawania luzów i przenoszenia drgań na pozostałe podzespoły maszyny. Aby ograniczyć skutki takich procesów, działy techniczne muszą szybko reagować. Odpowiednio wyselekcjonowane tworzywa konstrukcyjne w Łodzi pozwalają mechanikom płynnie podmienić wyeksploatowane komponenty, skracając czas nieplanowanego przestoju zakładu.
Odporność chemiczna materiału zyskuje absolutny priorytet nad jego parametrami mechanicznymi podczas procedur regularnego mycia i dezynfekcji. W zakładach z branży spożywczej, chemicznej oraz farmaceutycznej powszechnie stosuje się stężone środki alkaliczne lub kwaśne. Sama twardość tworzywa w żaden sposób nie chroni przed głęboką penetracją chemiczną, pęcznieniem struktury ani postępującą hydrolizą łańcuchów polimerowych. Gdy agresywne medium procesowe lub czyszczące działa na detal cyklicznie, niewłaściwie dobrany polimer ulega postępującej degradacji powierzchniowej bez względu na jego początkową odporność na tarcie. Materiał traci spójność, staje się kruchy i podatny na mikropęknięcia.
Porównanie właściwości polietylenu, poliamidu i teflonu
Praktyczne zestawienie popularnych polimerów ukazuje radykalne różnice w ich zachowaniu pod zmiennym obciążeniem. Polietylen, a w szczególności gatunek o ultrawysokiej masie cząsteczkowej (UHMWPE), wykazuje wyjątkową odporność na tarcie przy jednoczesnym niemal całkowitym braku absorpcji wody. Surowiec ten idealnie zachowuje stabilność wymiarową w mokrym środowisku, z powodzeniem opierając się działaniu wielu kwasów oraz zasad. Z kolei standardowy poliamid świetnie znosi obciążenia uderzeniowe, jednak jego mechaniczne parametry silnie zależą od wilgotności panującej w otoczeniu. W normalnych warunkach klimatycznych tworzywa z grupy PA absorbują około 2,5–2,8% wilgoci z powietrza, natomiast w stanie pełnego nasycenia wodą wartość ta rośnie do blisko 6,6% dla PA6 oraz 8% dla PA66. Taka właściwość odczuwalnie obniża sztywność detalu i trwale zmienia jego docelowe wymiary, dyskwalifikując go z pracy w precyzyjnych węzłach pracujących pod wodą.
Trzeci z powszechnie stosowanych materiałów, fluoropolimer PTFE, wyróżnia się niemal całkowitą biernością chemiczną. Wytrzymuje kontakt z ekstremalnie agresywnymi mediami, jednak w postaci surowej (virgin) szybko zużywa się pod dużym naciskiem mechanicznym. Jego docelowa odporność na ścieranie zależy od zastosowanych wypełniaczy, takich jak włókno szklane, węgiel czy brąz, dlatego w czystej formie wyraźnie ustępuje on polietylenowi UHMWPE w ciężkich zastosowaniach ślizgowych. Wybór ostatecznego wariantu polimeru sprowadza się do zastosowania półfabrykatów w formie prętów, wałków lub grubych płyt. Z takich form wyjściowych obrabia się na obrabiarkach CNC gotowe części maszyn. Łódzki dystrybutor i producent TZP Koplast wytwarza z tych półfabrykatów gotowe ślizgi, zębatki i tuleje, opierając proces produkcyjny na rygorystycznej specyfikacji technicznej przekazanej przez zakłady przemysłowe.
Prawidłowa specyfikacja techniczna każdego projektowanego detalu musi bezwzględnie uwzględniać pełne spektrum warunków panujących na linii produkcyjnej. Pominięcie w obliczeniach choćby jednego kluczowego czynnika, takiego jak rzeczywiste stężenie środków myjących, skrajne wahania temperatury czy precyzyjna częstotliwość rozruchów maszyny, prowadzi do przyspieszonego i nieodwracalnego zniszczenia części. Kompleksowa analiza środowiska pracy od samego początku pozwala dobrać optymalny materiał, który utrzyma nominalne wymiary i właściwości mechaniczne przez cały zakładany okres eksploatacji. Świadome podejście do właściwości fizykochemicznych polimerów stanowi podstawę budowy niezawodnych systemów napędowych i skutecznie zapobiega kosztownym awariom.
Kategorie artykułów
Polecane artykuły

Piloty do automatyki bramowej – funkcjonalność i wygoda
Jak odróżnić tabliczkę znamionową od opisowej i dobrać ją do zadania
Kiedy kilka podobnych transakcji staje się jednym obowiązkiem dokumentacyjnym
