Artykuł sponsorowany
Dokumentacja techniczna, która pozwala zamówić element gumowy bez nieporozumień
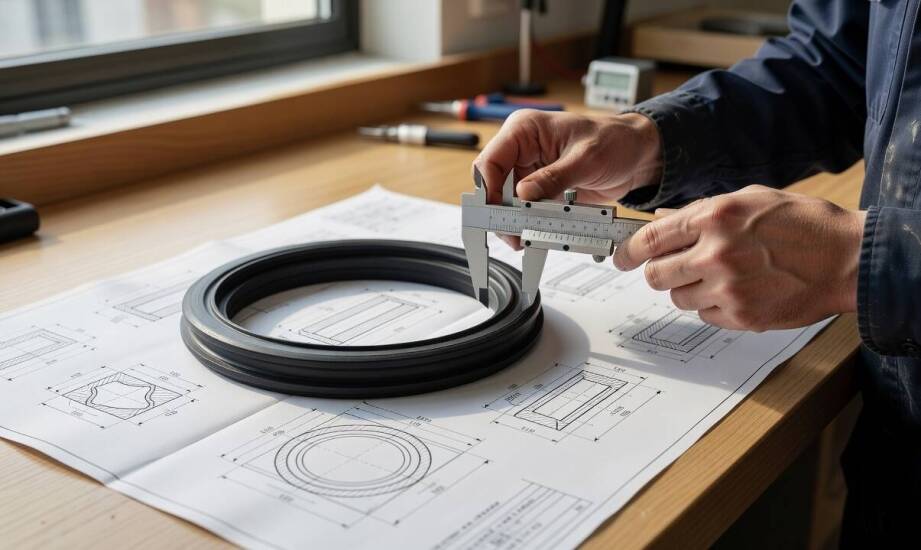
Sytuacja z życia zakładu przemysłowego: dział utrzymania ruchu zamawia uszczelkę, podając jedynie orientacyjne wymiary i ogólną nazwę detalu. Producent musi natychmiast dopytać o dokładne tolerancje, miejsca styku z innymi elementami maszyn oraz środowisko pracy. Wymiana korespondencji zajmuje kilka dni. Ostatecznie wykonany prototyp często nie pasuje do gniazda lub szybko ulega degradacji, ponieważ zabrakło precyzyjnych danych do doboru odpowiedniej mieszanki.
Jakie dane trzeba przygotować przed wyceną elementu?
Projektując wyroby gumowe na zamówienie, inżynierowie bazują na precyzyjnych danych geometrycznych. Podstawę stanowią wymiary nominalne wraz z tolerancjami określonymi według normy ISO 3302-1, która definiuje klasy dokładności dla elementów formowanych. W przypadku wymiarów od 10 do 16 mm klasa M2 dopuszcza odchylenie rzędu ±0,60 mm, natomiast wartość ±0,80 mm dotyczy już mniej rygorystycznej klasy M3. Oprócz samych gabarytów kluczowe znaczenie mają fizyczne miejsca styku z otoczeniem. Należą do nich powierzchnie uszczelniające, otwory montażowe oraz krawędzie bezpośrednio współpracujące z metalowymi częściami napędu. Ignorowanie tych mikroskopijnych zależności na etapie projektowania często skutkuje wyciekami lub przedwczesnym zużyciem materiału.
Docelowe warunki pracy bezpośrednio determinują wybór odpowiedniego materiału. Odporność termiczna popularnych elastomerów, takich jak NBR (kauczuk butadienowo-akrylonitrylowy) czy EPDM, nigdy nie jest wartością stałą. Dokładne zakresy temperatur zależą od konkretnej mieszanki i karty materiałowej stworzonej przez technologa. NBR świetnie znosi kontakt z agresywnymi olejami i smarami, podczas gdy EPDM wykazuje wysoką odporność na wodę, gorącą parę, uderzenia ozonu oraz promieniowanie UV. Intensywność ścierania wymusza z kolei zastosowanie surowca o podwyższonej odporności mechanicznej, na przykład naturalnego kauczuku NR. Dobrze opracowana specyfikacja pozwala na wszechstronne wykorzystanie wybranego materiału w obrębie jednego parku maszynowego. Wyselekcjonowana mieszanka o twardości 70 ShA znajduje zastosowanie w odbojach do suwnic, przemysłowych amortyzatorach maszyn oraz specjalistycznych tulejach sprzęgieł. Praktyka inżynieryjna firmy MIGUM pokazuje, że ten sam surowiec znakomicie sprawdza się podczas gumowania bębnów napędowych o średnicy do 1280 mm i długości 2400 mm. Takie same właściwości można uzyskać, powlekając wały oraz rolki transportowe, których długość sięga 2800 mm, pod warunkiem zachowania odpowiedniego procesu wulkanizacji.
Jak poprawnie przekazać wytyczne do zakładu produkcyjnego?
Dokumentacja techniczna w formie profesjonalnego rysunku CAD stanowi najbezpieczniejszą formę zlecenia dla każdego zakładu produkcyjnego. Zawiera ona jednoznaczne wymiary, rygorystyczne tolerancje oraz kody materiałowe, co skutecznie eliminuje ryzyko błędnej interpretacji na hali maszyn. Przekazanie do wyceny fizycznego wzoru lub mocno zużytej próbki wymusza z kolei przeprowadzenie złożonej inżynierii odwrotnej. Różnice w zastosowanych narzędziach pomiarowych oraz naturalne odkształcenia wypracowanego detalu mogą wtedy wygenerować niepożądane odchylenia gabarytowe. Zdecydowanie najwięcej nieporozumień rodzi zwykły, potoczny opis słowny. Sformułowanie „twarda uszczelka olejoodporna” brzmi intuicyjnie dla pracownika utrzymania ruchu, jednak dla inżyniera chemika jest całkowicie bezużyteczne. Określenie „twarda” w branży obejmuje zarówno elastyczne 60, jak i sztywne 80 ShA. Brak wskazania konkretnego rodzaju oleju, jego temperatury oraz dobowego czasu ekspozycji uniemożliwia prawidłowy dobór odpowiednich komponentów chemicznych.
Uruchomienie pras formujących musi zostać poprzedzone dogłębnym określeniem funkcji detalu wewnątrz urządzenia docelowego. Należy jednoznacznie zadeklarować, czy nowo powstały element będzie pracował statycznie jako uszczelka pokrywy, czy może przyjmie rolę dynamicznego amortyzatora narażonego na cykliczne uderzenia i drgania. Równie ważna pozostaje oczekiwana powtarzalność danej partii produkcyjnej oraz uzgodniony sposób odbioru technicznego po dostawie towaru. Zleceniodawca i wykonawca powinni wspólnie ustalić, czy ostateczna akceptacja opiera się na mikrometrycznych pomiarach geometrycznych według rygorystycznej normy, czy na teście funkcjonalnym pod rzeczywistym obciążeniem. Niejednokrotnie wystarczy wyłącznie wizualna ocena struktury powierzchni, jeśli wypraska pełni jedynie rolę maskującą. Transparentne zasady weryfikacji zapobiegają późniejszym sporom reklamacyjnym i przyspieszają wdrożenie części do pracy.
Prawidłowo skonstruowana dokumentacja techniczna skutecznie chroni zakład przed kosztownymi przestojami na głównej linii produkcyjnej. Kompleksowe zapytanie ofertowe nie ogranicza się wyłącznie do określenia kształtu, grubości i podstawowych gabarytów pożądanego detalu. Zabezpiecza ono również parametry pracy w skrajnych warunkach środowiskowych, szczegółowe metody wewnątrzzakładowej kontroli laboratoryjnej oraz ramy akceptacji dostarczonej partii towaru. Dopracowanie tych szczegółów przed uruchomieniem produkcji znacząco skraca czas oczekiwania na gotowy wyrób. Tylko takie kompleksowe podejście do zamawiania komponentów przemysłowych gwarantuje, że nowy element bez problemu zintegruje się z maszyną i przetrwa założony cykl eksploatacyjny bez awarii.
Kategorie artykułów
Polecane artykuły

Piloty do automatyki bramowej – funkcjonalność i wygoda
Jak odróżnić tabliczkę znamionową od opisowej i dobrać ją do zadania
Kiedy kilka podobnych transakcji staje się jednym obowiązkiem dokumentacyjnym
